
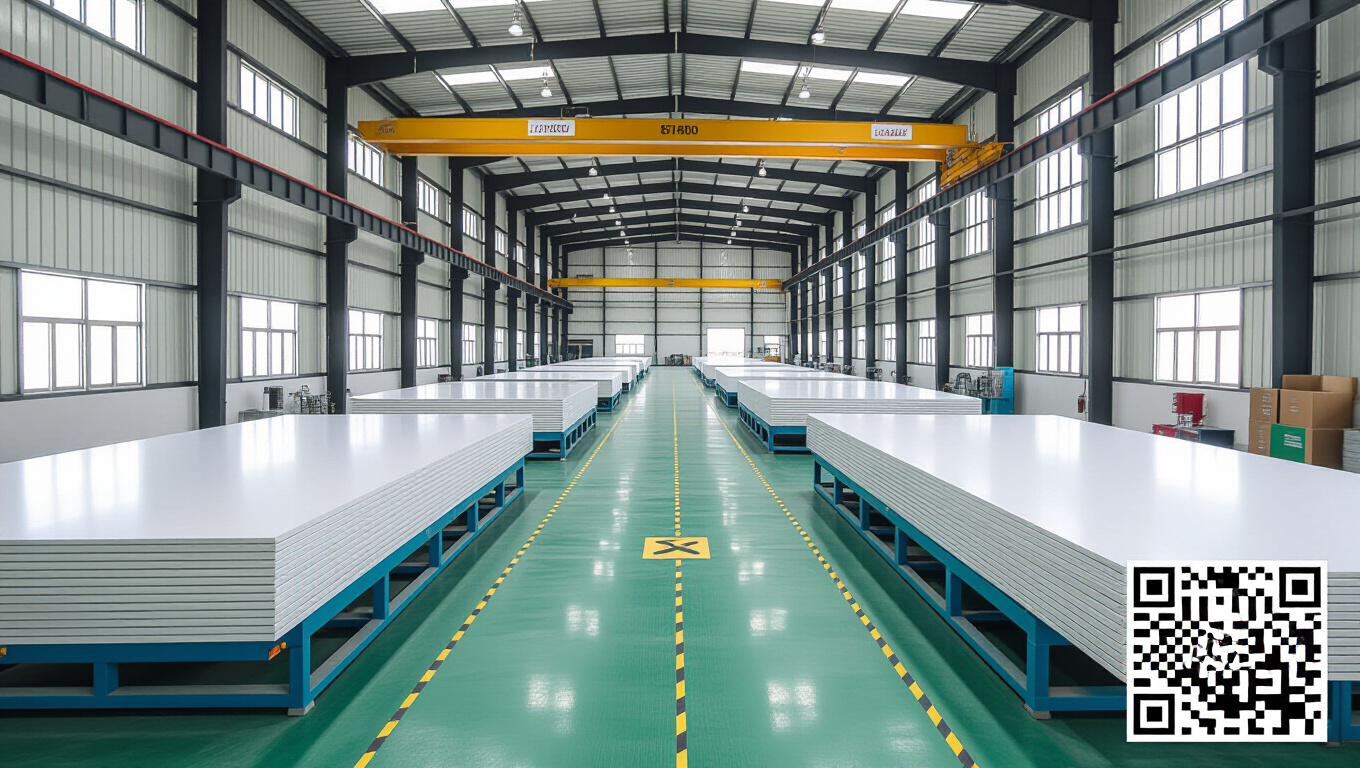
Производство сэндвич-панелей в регионе характеризуется сочетанием технологических требований к теплоизоляции, доступности сырья и особенностей регуляторной среды Линеарные панели. В условиях локального рынка формируются мощности, ориентированные на выпуск панелей для строительных и инфраструктурных проектов, с учетом климатических факторов и логистических ограничений. В данном материале изложены ключевые этапы технологии, используемые материалы и регуляторные аспекты, влияющие на выпуск изделий.
Ссылка на источник не приводится.
Технология производства сэндвич-панелей в Узбекистане
Сырьевые материалы и подготовка
В качестве наружной обшивки применяют оцинкованную сталь или альтернативный металл, толщиной 0,3–0,7 мм, что обеспечивает механическую прочность и долговечность поверхности. Заполнитель между слоями чаще всего представляет собой полиуретановый или PIR пенополиуретан, плотность которого находится в диапазоне 28–42 кг/м3 и влияет на уровень теплоизоляции и прочность конструкции. Межслойный утеплитель образует комбинацию тепло- и звукоизоляции, защиту от влаги и огнестойкость составных материалов.
- Галванизированная сталь или алюминий в роли наружной обшивки;
- Полиуретановый или PIR заполнитель;
- Клеевые составы и огнезащитные добавки;
- Защитные покрытия и краски для устойчивости к агрессивной среде.
- Поставка сырья и подготовка поверхности;
- Подготовка формующих материалов и смазок;
- Настройка параметров линии и контроль режимов;
- Формование и заполнение заготовок;
- Контроль качества и упаковка.
«Стандартная технология предусматривает последовательность этапов, где точность толщины и качество заполнителя напрямую влияют на теплоизоляцию и прочность панели»
| Параметр | Типичный диапазон |
|---|---|
| Толщина панели | 40–100 мм |
| Ширина | 980–1200 мм |
| Длина | 2400–12000 мм |
| Теплопроводность заполнителя | 0.026–0.040 Вт/(м·К) |
Формование и сборка панелей
Процесс начинается с формирования наружной обшивки на формующих линиях, после чего выполняется заполнение пустот заполнителем, его расслоение и герметизация швов. Далее панели проходят этапы контроля толщины и равномерности заполнителя, их резка под заданные размеры и укладка на транспортные средства для дальнейшей отправки. В производственном процессе важна синхронная работа линий формирования и подачи материалов, чтобы обеспечить непрерывность выпуска и качество каждой единицы продукции.
Цепочки поставок включают поставщиков материалов, транспортировку и складирование, что обеспечивает доступ к сырью и возможность своевременного удовлетворения заказов. Наличие квалифицированного персонала и внедрение регламентов по качеству являются критическими факторами в процессе.
Контроль качества и требования к изделиям
Методы контроля
Контроль качества панелей включает визуальную оценку поверхности, измерение геометрии и толщины, а также тестирование теплоизоляционных характеристик. Толщину панели измеряют с допуском ±0,2 мм, а теплопроводность заполнителя оценивают по установленным методикам испытаний. Периодически проводятся выборочные испытания на прочность сцепления слоев и целостность герметиков. В процессе применяются неразрушающие методы контроля и документирование результатов.
- Визуальная инспекция поверхности;
- Проверка геометрии: параллельность и поперечность;
- Проверка целостности заполнителя и герметиков.
Энергетические и теплоизоляционные параметры
Энергетические характеристики отражают способность панели сопротивляться теплопередаче. Удельная теплопроводность заполнителя и толщина конструкционных слоев формируют U-значение в сочетании с параметрами внешнего облика. В климатических условиях региона выбираются материалы с устойчивостью к влаге и перепадам температуры, что влияет на долговечность и сохранение теплоизоляции. Типичные значения λ заполнителя лежат в диапазоне 0.026–0.040 Вт/(м·К), что служит основой для расчета теплопотерь в конструкциях.
Регуляторная среда и экономические аспекты
Нормы и сертификация
Производство сэндвич-панелей подчинено регуляторной документации, требующей сертификации изделий. Выпуск на рынок предполагает подтверждение соответствия геометрическим параметрам, прочности, теплоизоляции, пожарной безопасности и экологическим требованиям. В документации приводятся спецификации материалов, результаты испытаний и данные о соответствии установленным нормам.
Инвестиции и инфраструктура
Развитие производственных мощностей зависит от инвестиций, направленных на расширение линий формования, улучшение складской и транспортной инфраструктуры, а также на повышение автоматизации процессов. Эти меры влияют на способность удовлетворять локальные заказы и ускорять поставки, а также расширять диапазон толщин и масштабы выпуска.
Развитие отрасли определяется взаимодействием технологических решений, регуляторной базы и инфраструктуры: устойчивый выпуск достигается за счет адаптации к климатическим условиям, надёжной логистики и обеспечения качества на всех этапах производственного цикла.